Artykuł sponsorowany
Jak ocenić próbkę po zgrzewaniu punktowym, zanim ruszy seryjna produkcja
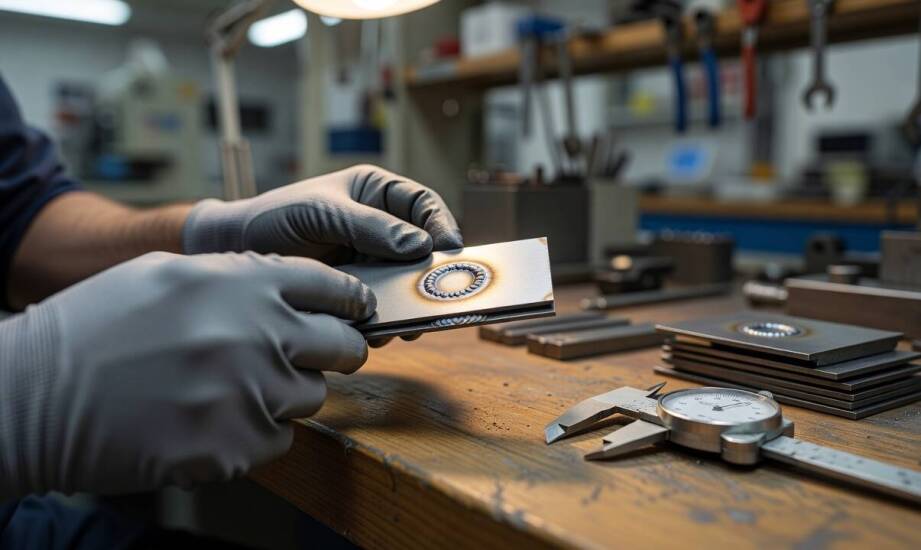
Producent mebli loftowych lub lekkich konstrukcji stalowych otrzymuje pierwszą próbkę połączeń z warsztatu. Pojedynczy element wygląda w pełni poprawnie. Otrzymane punkty stykowe są równe, a obrabiana blacha nie pęka nawet przy silniejszym nacisku testowym. Kiedy jednak maszyny ruszają z seryjną obróbką kilkuset detali, sytuacja często ulega zmianie. Część nowo powstałych spoin wykazuje słabszą wytrzymałość strukturalną. Inne obszary powodują z kolei lokalne odkształcenia materiału macierzystego, co nieuchronnie wymusza kosztowne poprawki oraz opóźnienia w całym łańcuchu dostaw.
Przeczytaj również: Dlaczego warto skorzystać z usług profesjonalnego geodety w Myszkowie?
Jak rozpoznać stabilny proces zgrzewania?
Prawidłowo poprowadzony proces zgrzewania punktowego blach rozpoznaje się po równym odcisku elektrody o stałej głębokości. Dobrze zoptymalizowane spoiny charakteryzują się identyczną średnicą utworzonego jądra. W przypadku standardowych blach o grubości jednego milimetra wielkość ta wynosi zazwyczaj około pięciu milimetrów, co bezpośrednio wynika z technicznej zasady 5√t. Poprawny dobór parametrów przez operatora maszyny potwierdza brak przebarwień termicznych oraz wypływów ciekłego metalu wokół głównego obszaru łączenia. Gotowy detal zachowuje płaskość bez nadmiernego wypaczenia krawędzi. Taki stan powierzchni świadczy o właściwej sile docisku oraz optymalnym czasie przepływu prądu.
Przeczytaj również: Jakie produkty do pielęgnacji ciała warto mieć w swojej kosmetyczce?
Kontrolowana próbka techniczna pozwala dokładnie sprawdzić, czy parametry sprzętu nie tworzą nadmiernej strefy wpływu ciepła. Zbyt szerokie oddziaływanie temperaturowe w materiale prowadzi do wzrostu odkształceń i osłabienia właściwości mechanicznych blachy w bliskim sąsiedztwie samego połączenia. Struktura metalu staje się wówczas podatna na naprężenia. Powtarzalność dobrych wyników na kilku punktach z tego samego ustawienia maszyny gwarantuje, że proces zachodzi w bezpiecznym oknie parametrów.
Przeczytaj również: Jak oszczędzać na dekoracji ślubnej kościoła bez rezygnacji z efektu WOW?
Wady kosmetyczne a problemy konstrukcyjne
Defekty zlokalizowane na powierzchni obejmują głównie nierówną głębokość odcisku miedzianej elektrody lub lekkie ślady po styku. Takie wady bardzo rzadko wpływają na końcową nośność łączenia. Zwykle są one w pełni akceptowalne w produktach technicznych, gdzie surowa estetyka ma znaczenie czysto drugorzędne. Zupełnie inaczej traktuje się wady o charakterze konstrukcyjnym. Niewystarczające stopienie obu łączonych materiałów czy mikroskopijne pęknięcia wewnętrzne jądra obniżają siłę zrywającą elementu i zwykle kwalifikują próbkę do odrzucenia.
Oba opisywane typy nieprawidłowości zawsze ocenia się na odrębnych zasadach. Zewnętrzne niedoskonałości wizualne nie oznaczają natychmiastowej utraty odpowiedniej wytrzymałości mechanicznej. Zespół produkcyjny w firmie ATR-METAL podczas procesów kontrolnych analizuje kryteria akceptacji na podstawie bezpośredniego wyglądu oraz specjalistycznych prób niszczących. Tego rodzaju dogłębna weryfikacja parametrów ma ogromne znaczenie na przykład przy zgrzewaniu aluminium, gdzie specyfika surowca bywa bardzo wymagająca. Odchylenia zauważone na pojedynczym detalu, w tym zmienna średnica jądra wykraczająca poza tolerancje norm spawalniczych, od razu sygnalizują brak stabilności operacyjnej.
Niestabilność wygenerowanej siły docisku lub naturalne zużycie elektrod objawia się poprzez niepokojące rozrzuty w końcowej głębokości odcisku. Przemysłowe zgrzewanie punktowe blach bezwzględnie wymaga wyłapania takich sygnałów ostrzegawczych na wczesnym etapie testów. Skrupulatna ocena pozwala technologom skorygować błędy konfiguracyjne parku maszynowego przed rozpoczęciem masowej produkcji seryjnej.
Pojedyncza sztuka testowa zjeżdżająca z linii ma potwierdzić stabilność docelowego okna całego procesu. Jej główną rolą nie jest wyłącznie udowodnienie, że dwa kawałki materiału utrzymały się w jednej całości. Dopiero wysoce powtarzalne wyniki na poziomie wizualnym oraz wytrzymałościowym dają bezpieczną podstawę do uruchomienia większej partii materiałowej. Rzetelna analiza pierwszej sztuki skutecznie eliminuje późniejsze ryzyko awarii, chroniąc przed kosztownymi poprawkami wyprodukowanego asortymentu.
Kategorie artykułów
Polecane artykuły

Tanie mieszkania deweloperskie i ich rola w strategii inwestycyjnej

Ubezpieczenie pracy a świadczenia rehabilitacyjne: jak to działa w Szczecinie?

Jak hurtownie wulkanizacyjne wspierają szkolenia z zakresu napraw opon?
